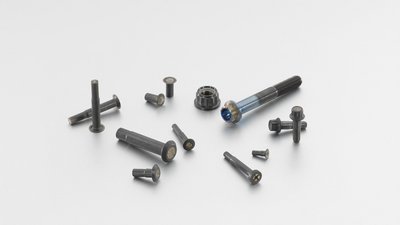
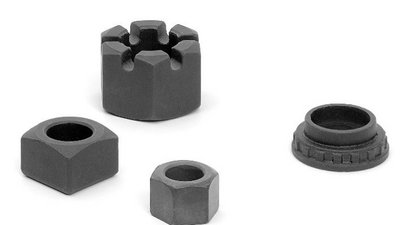
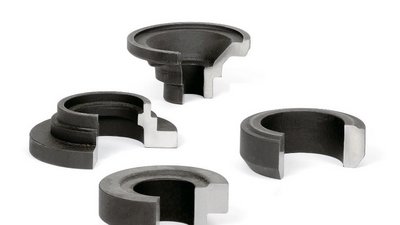
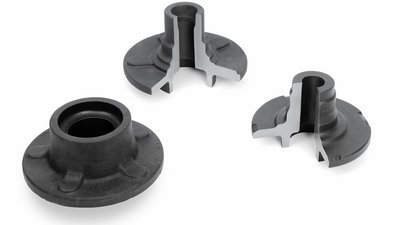
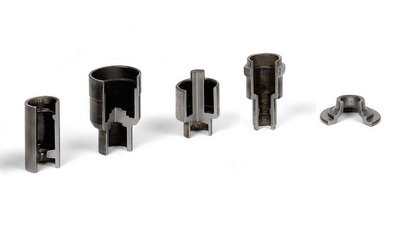
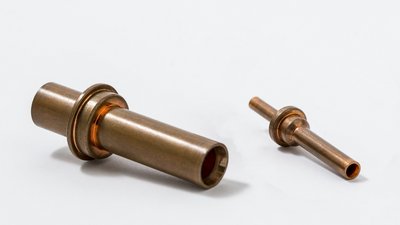
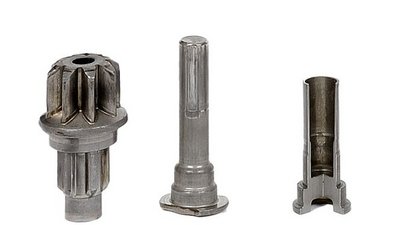
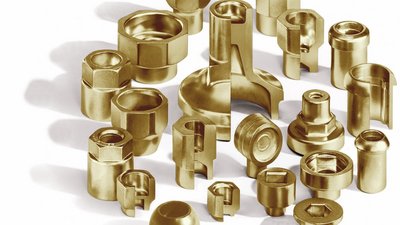
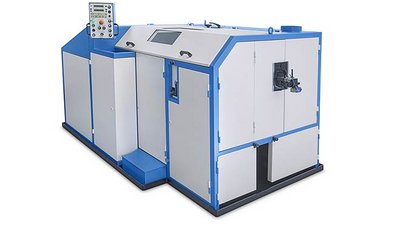
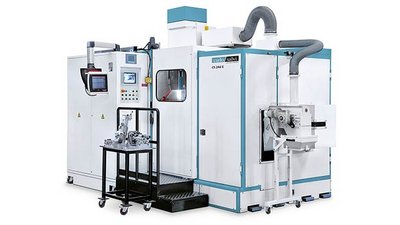
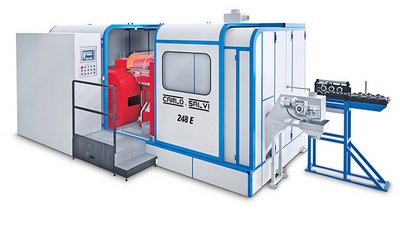
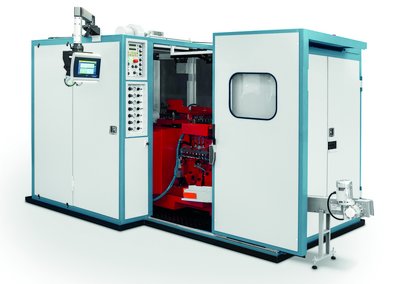
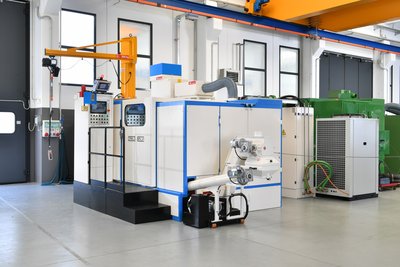
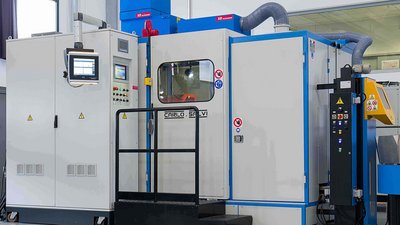
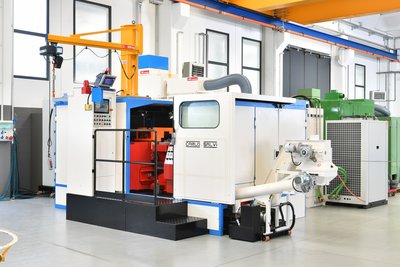
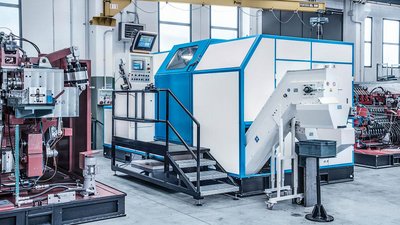
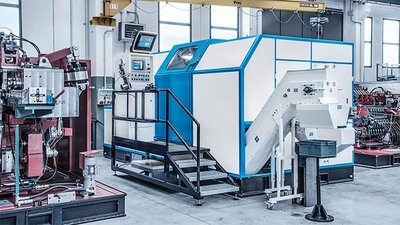
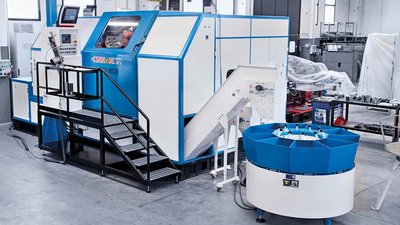
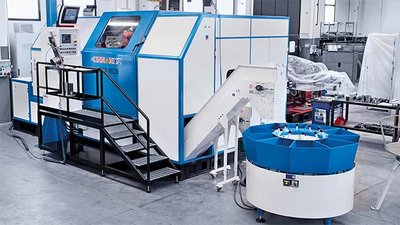
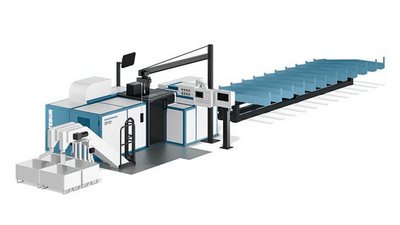
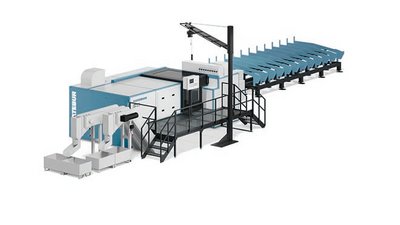
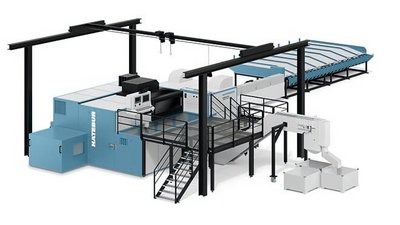
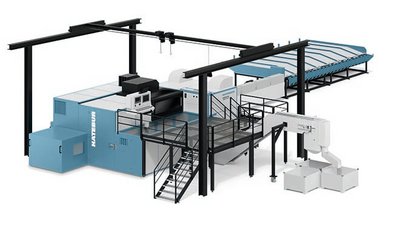
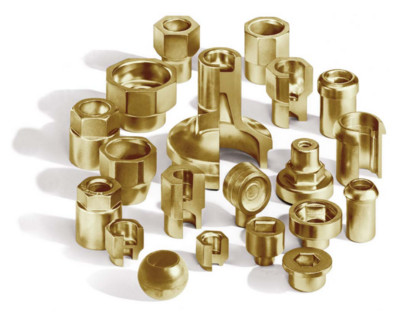
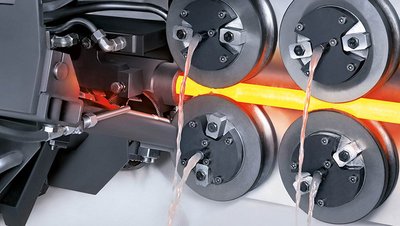
Schmiederohlinge aus Messing kommen hauptsächlich als Armaturenteile in Sanitärund Heizungsanlagen zum Einsatz. In der Verarbeitung bietet Messing entscheidende Vorteile: Die Legierung aus Kupfer und Zink weist wesentlich bessere Fliesseigenschaften als Stahl auf, deswegen gestaltet sich der Umformvorgang deutlich einfacher. So kann beispielsweise die AMP 20 S in den meisten Fällen unterhalb ihrer maximalen Presskraft von 900 kN betrieben werden. Im Bereich des vorderen Totpunkts klettern die Presskräfte dann – wie beim Stahlpressen – nach oben.
Schlüssel zur erfolgreichen Messingverarbeitung
Aus jahrzehntelanger Erfahrung wissen wir: Aufgrund seiner besonderen Eigenschaften erfordert das Schmieden von Messing eine andere Vorgehensweise als die Produktion von Stahlrohlingen. Im Rahmen von Schulungen teilen wir unser gesammeltes Wissen mit unseren Kunden, um ihnen in allen Belangen effizient zur Seite zu stehen. Was also sind die zentralen Erfolgsfaktoren bei der Messingverarbeitung?
1. Qualität der Legierung
Je nach Einsatzbereich empfehlen wir zwei Rohmaterialsorten. Für die Herstellung von üblichen Messingteilen wie Überwurfmuttern oder Hutmuttern wird die Qualität CuZn40Pb2 (DIN 2.0402) verwendet. Bei Messingteilen mit komplexer Form oder Fliesspressteilen wie Tüllen oder Schraubnippeln raten wir zur Beimischung von Aluminium. Die Alpha- und Beta-Mischkristalle der Legierung verleihen dem Werkstoff eine gute Zerspanbarkeit und eine sehr gute WarmumText: Kim Weber Fotos: Hatebur formbarkeit. Die Mischkristalle werden durch den spezifischen Anteil von Kupfer und Zink im Zusammenspiel mit der Umformtemperatur erschaffen.
2. Schmiedetemperatur
Messing weist nur in einem eng begrenzten Temperaturbereich die richtigen Eigenschaften für die Warmumformung auf. Im unglücklichsten Fall schmilzt die Stange schon in der Heizung oder zwischen der letzten Heizspule und den Einzugsrollen. Deswegen ist es entscheidend, eine konstante Temperatur über die gesamte Messingstange zu haben. Zudem müssen die Messingstangen an beiden Enden einen Kantenbruch aufweisen. Dieser verhindert, dass die Stangen beim Einziehen und beim Erwärmen auf Schmiedetemperatur zusammenschweissen.
3. Werkzeugaufbau
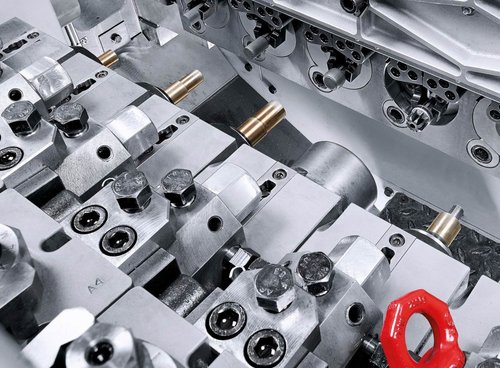
Grundsätzlich gibt es beim dreistufigen Werkzeugaufbau nur kleine Unterschiede zwischen Stahl und Messing. Vor allem gilt es zu beachten, dass Messing umformfreundlicher ist und leicht in alle Kanten fliesst. Deswegen müssen alle Spiele – zwischen Auswerfer und Matrize, zwischen Pressstempel und Matrize und zwischen Pressstempel und Haltestift – entsprechend ausgelegt werden. Die Entlüftungsflächen zum Verhindern von Wasser- oder Lufteinschluss müssen auf die Hälfte der Stahlwerte verringert werden. Ein Freistauchen, ohne das Material radial an der Matrize anliegen zu lassen, ist bei der Messingumformung nicht denkbar. Auch muss beim Pressbeginn der Stempel immer in der Matrize geführt sein, um zu vermeiden, dass das Material ungewollt herausfliesst. Einen markanten Unterschied zur Stahlproduktion gibt es bei der Scherstufe, die exakt auf die Anforderungen der Messingproduktion abzustimmen ist. Zum Einsatz kommen Flachmesser und Festmesser aus Schnellstahl, das Klemmstück ist funktionslos. Einzugsrollen mit geringerer Querrillentiefe und die Einzugsbuchsen werden passend zur Messingstange ausgelegt, um ihre 16 Verfahren & Werkzeuge Deformation zu minimieren.
Exkurs: spezieller Werkzeugaufbau mit Gasfederpaket
Für alle Pressteile wie Tüllen, Schraubnippel und Hahnenoberteile, die eine sehr tiefe Bohrung erfordern, haben wir bei Hatebur eine bewegliche Matrize entwickelt. Diese ermöglicht eine lange Fliesspartie bis etwa 38 mm. Das zugehörige Gasfederpaket arbeitet mit einem beweglichen Kolben, der während der Umformung auf dem mit Stickstoff aufgefüllten Hohlraum in der Fassungsbuchse abgestützt ist. Um den Stickstoffeingang zu gewährleisten, ist am Maschinenteil eine Anschlussbohrung erforderlich.
Kühlmittel
Um den Fluss des Werkstoffs an den Werkzeugwänden zu verbessern, müssen die Werkzeuge mit einer Emulsion gekühlt und geschmiert werden.
Diese Emulsion entsteht durch Beimischen eines Schmieröls im Kühlwassertank. Die besten Resultate entstehen bei einem Schmierölanteil von rund 15 Prozent.
Schulungen
Es versteht sich von selbst, dass jeder Produktionsprozess und jedes Werkzeug seine Eigenheiten hat, die den Rahmen dieses Beitrags sprengen würden. Falls Sie auf unser gesamtes Know-how zur Verarbeitung von Messing zugreifen möchten, arrangieren wir gern einen Schulungstermin für das verantwortliche Team in Ihrem Betrieb. Ob vor Ort oder online – Sie können sich in jedem Fall auf die bewährte Hatebur-Expertise verlassen.